



Właściwa metoda, właściwy złącze
Jak zapewnić ochronę komponentów – właściwa metoda, właściwy złącze
Branża elektroniczna przechodzi transformację: czy to w sektorze motoryzacyjnym, w energetyce słonecznej i energetyka wiatrowaowej, czy też w automatyce przemysłowej – elektryfikacja ma miejsce we wszystkich dziedzinach. Wraz z ciągłym wzrostem stopnia sieciowości w ostatnich latach wzrosła jednak również liczba awarii elektronicznych – według Center for Automotive Research aż o 29%. W zależności od spodziewanych czynników środowiskowych konieczna staje się zatem ochrona elementów elektronicznych. Dzięki niej elektronika może być niezawodnie chroniona – jednak w tym celu użytkownicy potrzebują również odpowiedniego rozwiązania połączeniowego, kompatybilnego z zalewaniem.
Rosnące zapotrzebowanie na metody ochrony komponentów
Różne metody chronią elementy elektroniczne przed wstrząsami, wibracjami, wilgocią, zanieczyszczeniami, wysokimi temperaturami, długotrwałymi wahaniami temperatury oraz wynikającymi z nich uszkodzeniami. Ochrona elementów może zatem w znacznym stopniu przyczynić się do poprawy trwałości, bezpieczeństwa działania i niezawodności produktów końcowych.
Z tego powodu metody ochrony komponentów są już regularnie stosowane w wielu zastosowaniach: w elektromobilności, automatyce przemysłowej, zastosowaniach kolejowych, technika medyczna, energetyka wiatrowa oraz w technologii solarnej, elektronice komunikacyjnej, w rolnictwie i w urządzeniach gospodarstwa domowego – elektronika jest dziś wykorzystywana niemal wszędzie. Rosnącym wyzwaniem jest przy tym coraz silniejszy trend w kierunku miniaturyzacji. Urządzenia elektroniczne stają się coraz mniejsze i wymagają różnych środków ochronnych w celu ponownego zwiększenia drogi upływu oraz wyeliminowania odstępu izolacyjnego powietrznego.
W zależności od obciążeń i warunków pracy komponentów wybiera się zatem spośród różnych metod: Potting-zalewanie, lakier ochronny oraz wtrysk niskociśnieniowy to najpopularniejsze z nich.
Masz konkretne pytania?
Metody ochrony komponentów: zalewanie (potting)

Bardzo często stosuje się 1- i 2-składnikowe masy zalewowe, tzw. „potting compounds”. W przypadku dwuskładnikowych mas zalewowych żywica i utwardzacz są mieszane w odpowiednich proporcjach przy użyciu odpowiedniej technologii maszynowej, a następnie standardowo wlewane do wnęki za pomocą statycznej rury mieszającej. Tym samym ten proces zalewania na zimno (zalewanie) jest procesem nieformującym i wymaga obudowy, do której wlewana jest masa zalewowa.
zalewanieowanie typu „potting” oferuje przy tym wiele zalet: zapewnia nie tylko doskonałą izolację elektryczną, wysokie odprowadzanie ciepła oraz redukcję drgań i wstrząsów, ale charakteryzuje się również odpornością na chemikalia, wilgoć, szok termiczny i cykle eksploatacyjne, chroni elektronikę przed kurzem i wilgocią, a ponadto posiada właściwości trudnopalne.
Standardowo, w zależności od konkretnych wymagań, stosuje się żywice epoksydowe, poliuretanowe i silikonowe. Wszystkie one różnią się pod względem swoich właściwości (tab. 1).
Oprócz wymienionych materiałów istnieją również specjalistyczne masy zalewowe i żywice odlewnicze. Są one jednak stosowane wyłącznie w ekstremalnych warunkach. Zgodnie z wymaganiami ATEX chronią one na przykład przed wybuchami, zapobiegając reakcji chemicznej między źródłem zapłonu, substancją palną i tlenem. Ponadto zapewniają izolację elektryczną przed wysokim napięciem (do 30 kV/mm), chronią przed przegrzaniem spowodowanym miejscowym wydzielaniem ciepła oraz, dzięki klasie ochrony IP68, zapewniają ochronę przed pyłem i długotrwałym zanurzeniem. zalewanie
owanie (potting) oferuje użytkownikowi wiele możliwości. Typowymi produktami, w których stosuje się tę metodę, są zestawy akumulatorów, elektronika mocy i sterująca, ładowarki, elektronika z ochroną przeciwwybuchową, czujniki, monitory i wyświetlacze.
owanie (potting) oferuje użytkownikowi wiele możliwości. Typowymi produktami, w których stosuje się tę metodę, są zestawy akumulatorów, elektronika mocy i sterująca, ładowarki, elektronika z ochroną przeciwwybuchową, czujniki, monitory i wyświetlacze.
Metoda ochrony komponentów: powłoka konformalna (lakier ochronny)

lakier ochronny służy do całkowitego lub selektywnego powlekania płytek drukowanych. W przypadku powlekanie selektywne tylko niezbędne obszary płytki drukowanej są pokrywane warstwą ochronną. Z reguły rozróżnia się dwa warianty powłok: powłoka cienkowarstwowa, dzięki szybkiemu utwardzaniu i dostosowanej lepkości, zapewnia wysoką ekonomiczność procesów produkcyjnych. Z kolei lakier ochronny grubowarstwowy zapewnia szczególnie wysoką ochronę krawędzi i powierzchni, chroniąc podzespoły elektroniczne przede wszystkim przed ekstremalną wilgocią. W obu przypadkach lakiery ochronne po wyschnięciu osiągają grubość warstwy w zakresie od 30 do 2000 µm. Dzięki temu podzespół elektroniczny można nadal montować nawet w ograniczonej przestrzeni.
Ze względu na różną lepkość lakierów ochronnych, a co za tym idzie – różne właściwości rozlewania, na zmontowanych podzespołach elektronicznych chętnie stosuje się zasadę DAM & FILL. W tym przypadku za pomocą lakieru ochronnego o właściwościach tiksotropowych tworzy się „Dam” (pol. „tama”), np. wokół elementów, które nie mogą zostać zalane, na przykład wokół złącze. Pozostałe elementy są następnie zwilżane lakierem ochronnym o niskiej lepkości („Fill”, pol. „wypełnienie”).
Do powłok konformalnych (lakier ochronny) stosuje się różne materiały polimerowe. Użytkownicy mogą więc wybierać między innymi spośród produktów na bazie silikonu oraz produktów utwardzanych promieniowaniem UV. Te pierwsze, ze względu na szeroki zakres temperatur od -40°C do +200°C, doskonale nadają się do trudnych warunków eksploatacyjnych, takich jak w lotnictwie i kosmonautyce lub w przemyśle offshore. Te drugie składają się z akrylanów i poliuretanów lub hybryd obu tych materiałów. Wyróżniają się one przede wszystkim tym, że bardzo szybko utwardzają się pod wpływem promieniowania UV i charakteryzują się bardzo dobrą odpornością na szok termiczny.
Zakres zastosowań lakieru ochronnego jest szeroki i obejmuje między innymi branżę motoryzacyjną, kolejnictwo kolejową, czujniki, elektronikę przemysłową, technika medyczna, a także wspomniane już morskie elektrownie Offshore-energetyka wiatrowa oraz lotnictwo i kosmonautykę.
Metoda ochrony komponentów: formowanie na gorąco (wtrysk niskociśnieniowy)

Szczególną formą zalewania jest formowanie na gorąco (wtrysk niskociśnieniowy). W tej metodzie w jednym etapie pracy moduł jest otulany materiałem, co tworzy strukturę obudowy i jednocześnie chroni moduł. Elektronika nie ulega przy tym uszkodzeniu, ponieważ materiały termoplastyczne o niskiej lepkości charakteryzują się niską temperaturą przetwarzania i są przetwarzane przy znacznie niższym ciśnieniu wtrysku niż w przypadku zwykłego formowania wtryskowego tworzyw sztucznych. Z jednej strony chroni to elementy, a z drugiej pozwala na szybkie utwardzanie tworzyw termoplastycznych i sprawia, że proces ten jest stosunkowo niedrogi.
Formowanie wtryskowe pod niskim ciśnieniem (wtrysk niskociśnieniowy) umożliwia zatem ekologiczne otulanie, klejenie lub uszczelnianie zgodnie z normą IP68 nawet wrażliwych elementów, takich jak styki, czujniki, płytki drukowane i cewki, zapewniając im tym samym ochronę nawet przed najsilniejszymi obciążeniami.
Jedną z branż, na którą ogromny wpływ mają czynniki zewnętrzne, jest na przykład rolnictwo. Maszyny są tu codziennie narażone na różne warunki pogodowe. Do ochrony ich elektroniki idealnie nadaje się technologia formowania na gorąco (wtrysk niskociśnieniowy): zapewnia ona niezawodną i długotrwałą ochronę przed wilgocią, wahaniami temperatury, korozją i wstrząsami.
Podsumowanie
Potting, lakier ochronny lub wtrysk niskociśnieniowy: to, która metoda ochrony komponentów jest najbardziej odpowiednia, zawsze zależy od konkretnego obszaru zastosowania elektroniki i związanych z tym wymagań. Nie ma jednego rozwiązania, które pasowałoby do wszystkich sytuacji.
Problem związany z złącze

Ekstremalne temperatury, zanieczyszczenia i wilgoć, obciążenia chemiczne lub mechaniczne: dzięki odpowiedniej metodzie ochrony komponentów elektronika jest zabezpieczona przed niemal każdym czynnikiem zewnętrznym. Należy jednak wziąć pod uwagę jeden aspekt: „zalewanie” jest możliwy tylko wtedy, gdy zastosowane materiały nie ograniczają funkcjonalności zamontowanych komponentów. W tym celu konieczne jest również zastosowanie rozwiązania połączeniowego kompatybilnego z procesem zalewania – wyklucza to zatem stosowanie zwykłych złączy do płytek drukowanych. Powodem tego jest stosowana najczęściej dwuczęściowa technologia styków sprężynowo-nożowych, w której masa zalewowa (masa zalewowa) może wniknąć w wrażliwy obszar złącza (obszar łączenia) i tym samym utrudnić nawiązanie styku.
W przypadku tradycyjnych złączy należy zatem przed procesem „zalewanie” uszczelnić obszar styku metodą „Dam & Fill”, aby uniknąć ryzyka zakłóceń spowodowanych przez masę zalewową (rys. 2). Chodzi tu o to, że masa zalewowa w obszarze styku może z jednej strony zakłócać punkty styku, a tym samym przerywać transmisję sygnału. Z drugiej strony mogłaby ona hamować właściwości relaksacyjne sprężyny.
Aby mimo to umożliwić zastosowanie zalewanie i jednocześnie zapewnić wymaganą niezawodność, zaleca się wybór złącza jednoczęściowego, czyli złącza, które nie wymaga tradycyjnego obszaru wtykowego (obszar łączenia). W przypadku takiego złącza jednoczęściowego przedostanie się masy masa zalewowa do obszaru styku jest niemożliwe.
technologia press-fit jako preferowana technika technika połączeniowa

Jednoczęściowe złącze zapewniają zatem niezbędny stopień ochrony IP dla tych materiałów, umożliwiając zalanie (zalewanie) – a tym samym trwałe i wytrzymałe rozwiązanie połączeniowe. Jednak również wybór technika połączeniowa odgrywa tutaj ważną rolę. Dzięki obustronnym strefom wciskania obszar połączenia (obszar przyłączeniowy) staje się gazoszczelny dzięki „zgrzewanie na zimno” (zgrzewaniu na zimno) między miedzianą tuleją a strefą wciskania (strefa wciskania), tworząc w ten sposób połączenie nadające się do zalania, które sprawdziło się już miliard razy w praktyce.
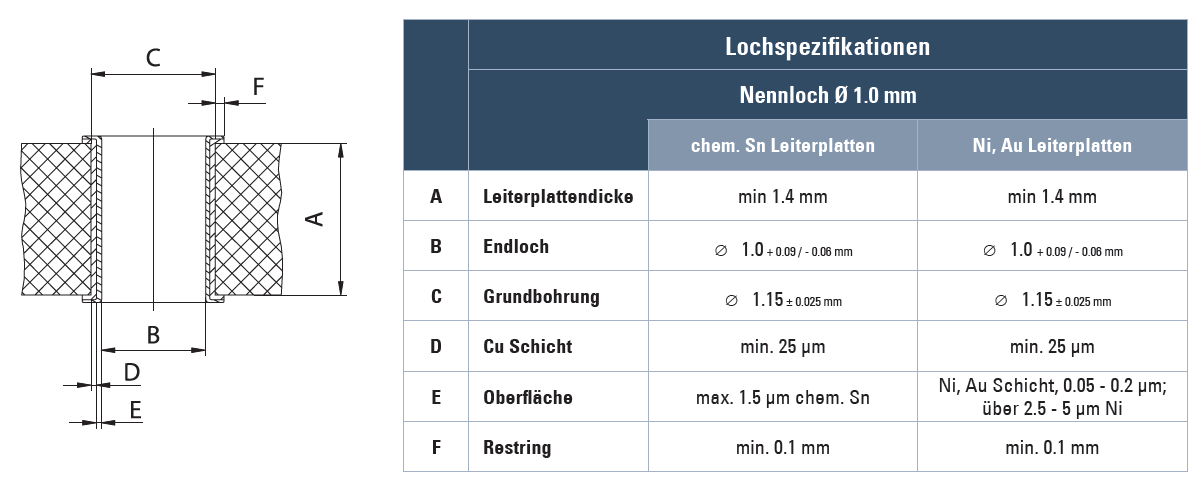
Aby jednak zapewnić to połączenie gazoszczelne, konieczne jest wykonanie otwór metalizowany zgodnie ze specyfikacją ept:
Brak obszaru łączenia sprawia, że złącze (złącze) w połączeniu z techniką wciskania (technologia press-fit) jest w stanie wytrzymać obciążenia udarowe nawet do 200 g. Również przemieszczenia materiału spowodowane dużymi wahaniami temperatury oraz wpływ szkodliwych gazów nie mają negatywnego wpływu na połączenie. Dzięki technice wciskania (technologia press-fit) niezawodność wzrasta wielokrotnie w porównaniu z techniką lutowania (wersja do lutowania), ponieważ nie mogą wystąpić ani zimne, ani pęknięte połączenia lutowane. Ponadto pozwala to uniknąć pracochłonnych selektywnych lutowań, kosztownych rozwiązań kablowych i element dystansowy, dzięki czemu projektanci nie tylko oszczędzają miejsce na płytce drukowanej, ale także mogą obniżyć koszty nawet o 50 procent.
Za pomocą zaledwie jednego elementu tworzone jest zarówno połączenie mechaniczne, jak i elektryczne. Szczególnie w przypadku modułów o budowie modułowej, z konfigurowalnymi funkcjami lub różnymi poziomami wydajności, proces wciskania doskonale nadaje się do zastosowania na końcu procesu montażu. W tym przypadku na płytkach bazowych można umieszczać różne moduły według własnego wyboru. W ten sposób w jednym szybkim etapie można wytwarzać szeroką gamę produktów. Ponieważ możliwe jest również końcowe zalanie zespołu, połączenie elektryczne i mechaniczne pozostaje niezawodne. Dzięki
zalaniu (zalewanie) użytkownicy mogą zapewnić maksymalną ochronę swojego zespołu elektronicznego przed agresywnymi czynnikami środowiskowymi. Kto jednak rozważa ochronę komponentów w swoim zastosowaniu, musi również uwzględnić wybór odpowiedniego złącza w połączeniu z odpowiednią techniką technika połączeniowa. Jednoczęściowe, wciskane i zalane – w tej kombinacji podzespoły elektroniczne są zabezpieczone przed (prawie) wszystkimi czynnikami zewnętrznymi.
Więcej informacji na temat techniki wciskania (technologia press-fit) można znaleźć w bezpłatnym opracowaniu

Chcieliby Państwo uzyskać jeszcze bardziej szczegółową wiedzę specjalistyczną na temat techniki wciskania (technologia press-fit)?
Chętnie prześlemy Państwu nasz bezpłatny raport techniczny zawierający szczegółowe informacje na temat podstaw tej techniki:
Poproś o raport techniczny »
Chętnie prześlemy Państwu nasz bezpłatny raport techniczny zawierający szczegółowe informacje na temat podstaw tej techniki:
Poproś o raport techniczny »
Odpowiednie złącze do montażu wciskanego

flexilink b-t-b
Nasze złącze wtykowe (złącze) flexilink b-t-b dokładnie spełnia te wymagania dotyczące wytrzymałości i niezawodności, a ponadto jest dostępne w sprawdzonej technologii wciskania (technologia press-fit).
Więcej informacji na temat produktu można znaleźć tutaj:
Flexilink »
Nasze złącze wtykowe (złącze) flexilink b-t-b dokładnie spełnia te wymagania dotyczące wytrzymałości i niezawodności, a ponadto jest dostępne w sprawdzonej technologii wciskania (technologia press-fit).
Więcej informacji na temat produktu można znaleźć tutaj:
Flexilink »

Mają Państwo pytania?
Prosimy o kontakt!
Zapytanie za pomocą formularza
+49 (0) 8861 2501 0
sales@ept.de
Prosimy o kontakt!
Zapytanie za pomocą formularza
+49 (0) 8861 2501 0
sales@ept.de